ESCR pada HDPE: Kenapa Jerigen dan Botol Bisa Retak, dan Cara Memilih Grade yang Sesuai
Retak yang muncul tanpa benturan sering berasal dari satu spesifikasi yang terlewat: ESCR
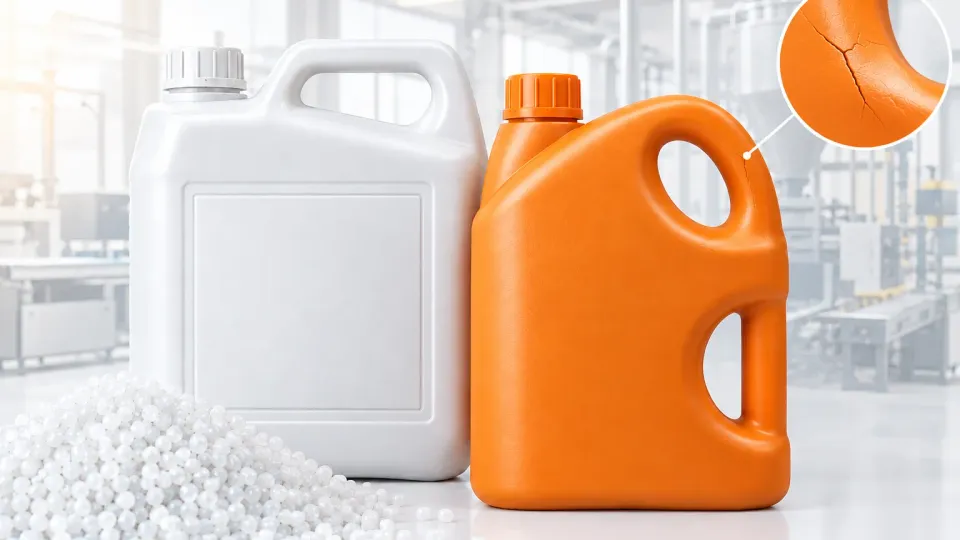
Jerigen kimia yang retak di gudang tanpa pernah jatuh biasanya bukan sekadar cacat cetak. Penyebab yang lebih sering adalah ESCR (Environmental Stress Crack Resistance) grade HDPE yang dipakai tidak sesuai dengan isi dan beban produknya.
Retak jenis ini bisa baru muncul setelah produk terisi dan disimpan dalam waktu lama, sehingga sulit dilacak ke bahan bakunya. Artikel ini menjelaskan apa itu ESCR, apa yang menentukannya, dan cara memilih grade HDPE yang tepat untuk botol, jerigen, tutup, krat, dan pipa.
Apa Itu ESCR dan Kenapa HDPE Bisa Retak
ESCR adalah ketahanan plastik terhadap retak yang dipicu gabungan tegangan dan zat tertentu di lingkungannya. HDPE tahan terhadap banyak bahan kimia selama tidak ditegangkan, tetapi bahan yang tahan di kondisi diam bisa retak ketika ada tegangan dan zat pemicu seperti deterjen, oli, atau alkohol.
Retaknya bukan karena plastik larut. Pada skala mikro, rantai penghubung antar-lapisan kristal (tie molecules) perlahan terurai di bawah tegangan jangka panjang, lalu bahan patah secara getas. Surfaktan seperti yang ada di deterjen mempercepat proses itu.
Tegangannya tidak harus dari benturan. Beban tumpukan di gudang, tekanan isi, dan tegangan sisa dari proses cetak sudah cukup, dan panas mempercepatnya: laju rambat retak kira-kira berlipat dua setiap kenaikan suhu 7°C.
Di materi MFI HDPE, ESCR muncul sebagai tuntutan utama pada jerigen kimia, drum, botol pestisida, tangki bahan bakar, ice chest, tutup botol, krat, pallet heavy-duty, dan pipa tekanan. Semuanya produk yang terkena bahan kimia, beban, atau umur pakai panjang.
Cara ESCR Diuji dan Dibaca
Nilai ESCR di lembar spesifikasi (TDS) hanya bermakna kalau kamu tahu cara mengujinya, karena hasil antar-metode bisa berbeda.
Metode | Cara kerja singkat | Hasil yang dilaporkan | Catatan |
ASTM D1693 (bent strip) | Spesimen bertakik dibengkokkan 180°, direndam reagen seperti Igepal CO-630 di bak 50°C | F50: waktu saat 50% spesimen retak | Presisi terbatas; hasil satu lab bisa jauh berbeda dengan lab lain |
ASTM D2561 | Botol utuh diuji dengan beberapa prosedur isi dan penempatan; prosedur C memakai tekanan dalam 5 psi | F50 | Lebih mudah direproduksi daripada D1693 |
Beban tarik konstan | Spesimen diberi beban tetap sampai muncul transisi dari ulet ke getas | Waktu terjadinya transisi | Transisi yang datang lebih lambat berarti ketahanan lebih baik |
Pemasok sering menghentikan uji di 500 atau 1.000 jam dan menulis hasilnya sebagai ">500" atau ">1.000" jam.. Karena D1693 tidak presisi dan TDS sering tidak mencantumkan kondisi ujinya, membandingkan angka antar-pemasok bisa menyesatkan. Bandingkan hanya angka dengan metode, reagen, dan suhu yang sama.
Faktor yang Menentukan ESCR
ESCR sebagian besar ditentukan oleh struktur resin, dan beberapa di antaranya bisa kamu baca langsung dari spesifikasi.
Faktor | Pengaruh pada ESCR | Yang dicek di TDS |
Berat molekul | Lebih tinggi, ESCR naik karena rantai penghubung lebih banyak | MFI lebih kecil (berat molekul tinggi) |
Densitas | Lebih rendah, ESCR naik, tetapi kekakuan turun | Nilai densitas |
Komonomer | Cabang pendek (butena, heksena) menurunkan kristalinitas dan memperbaiki ketahanan retak getas | Jenis komonomer, bila dicantumkan |
Distribusi bimodal | Menyeimbangkan kemudahan proses dan ketahanan retak | Keterangan bimodal pada grade |
Ini sejalan dengan pola di materi MFI HDPE: MFI kecil berarti lelehan kental dan berat molekul tinggi, sehingga jerigen dan drum 200 liter memakai rentang MFI 0,10 – 0,35 dengan ESCR sangat tinggi. Harganya ada di pemrosesan: berat molekul tinggi membuat lelehan lebih kental dan, pada injection molding, memperpanjang siklus. Karena itu produk yang butuh ESCR tinggi dan dicetak injeksi, seperti tutup dan krat, berada di rentang MFI 2,0 – 7,0, bukan di rentang MFI tinggi.
ESCR di Pabrik: Proses dan Penyimpanan Ikut Menentukan
Grade yang tepat pun bisa gagal kalau proses dan penyimpanannya menambah tegangan. Contoh dari botol HDPE hasil blow molding :
- Tegangan sisa di pinch-off. Blow molding mendinginkan produk dari satu sisi, sehingga bagian tebal mendingin lebih lambat. Mata pinch-off adalah lokasi gagal yang klasik.
- Parison yang melenceng. Kalau parison bergoyang, pinch-off bisa jatuh di tepi dasar botol, yang lebih rawan retak dibanding pinch-off yang berada di tengah.
- Suhu cetakan. Menaikkan suhu cetakan untuk menghindari embun membuat produk keluar lebih hangat, sehingga kristalisasi dan tegangan sisa meningkat.
- Panas saat simpan dan kirim. Trailer tertutup bisa mencapai sekitar 63°C (145°F) dan menaikkan tekanan dalam botol 4 sampai 5 psi, tergantung isi dan ruang kosongnya.
Beberapa langkah yang disarankan sumber yang sama: kemasan karton yang lebih kuat, tumpukan lebih rendah, menjauhkan produk rawan dari area gudang atas yang panas, dan memakai resin berdensitas sedikit lebih rendah saat musim panas (misalnya dari 0,954 ke 0,950 g/cc).
Parison dan pinch-off sendiri bergantung pada MFI. Di materi MFI HDPE, lelehan kental pada blow molding dipilih justru agar parison tidak melar atau jatuh karena gravitasi sebelum cetakan menutup.
Memilih Grade HDPE Berdasarkan Kebutuhan ESCR
Rentang MFI, aplikasi, dan kode aditif di bawah ini mengikuti materi Product Knowledge HDPE.
Produk | Metode | Rentang MFI (g/10 min) | Tuntutan ESCR | Aditif dan catatan |
Jerigen kimia 20–30 L, drum 200 L, botol pestisida atau kimia keras, tangki bahan bakar, ice chest | Blow molding | 0,10 – 0,35 | Sangat tinggi, agar tidak retak saat tertimpa beban atau terkena bahan kimia sensitif | UV bila dipakai di luar ruangan |
Botol oli 1–5 L, botol pemutih dan detergen, botol kosmetik, obat, dan susu | Blow molding | 0,35 – 0,70 | Standar kemasan konsumen | BN atau AS (antistatik) untuk botol kosmetik premium dan kimia rumah tangga; contoh grade: Marlex HHM 5502BN, Asrene SB5502 |
Tutup botol minuman, krat industri, ember cat atau kimia, pallet heavy-duty, tong sampah outdoor | Injection molding | 2,0 – 7,0 | Tinggi, bersama kekuatan benturan | Nucleating (low warpage) untuk tutup; UV untuk krat di lapangan terbuka |
Pipa air minum bertekanan (PDAM), pipa gas, pipa irigasi utama | Ekstrusi pipa | 0,03 – 0,15 (PE100 / PE80) | Tahan tekanan hidrostatis dan retak jangka panjang hingga puluhan tahun | UV untuk pipa outdoor |
Pada injection molding dengan MFI 8,0 – 30,0+, prioritasnya adalah kemudahan alir dan kekakuan. Jadi kalau produkmu terkena bahan kimia atau menanggung beban lama, rentang 2,0 – 7,0 adalah titik awal yang lebih aman.
Kode aditif menyelesaikan masalah yang berbeda: UV untuk cuaca, BN atau AS untuk debu statis, nucleating untuk warpage. ESCR terutama ditentukan struktur resinnya, jadi tetap cek nilai ESCR dan kondisi ujinya di TDS. Barefoot cukup untuk produk indoor non-kritis yang tidak terkena matahari, tetapi produk yang terkena bahan kimia tetap butuh grade dengan ESCR yang sesuai.
Checklist Memilih HDPE dengan ESCR yang Cukup
- Catat isi dan kondisi produk: deterjen, pelarut, oli, asam, atau pestisida; suhu simpan dan kirim; tinggi tumpukan.
- Cocokkan metode produksi dan rentang MFI dengan tabel di atas.
- Cari nilai ESCR di TDS dan catat kondisi ujinya: metode, reagen, suhu, serta hasil F50 atau ">1.000 jam". Bandingkan antar-pemasok hanya bila kondisi ujinya sama.
- Cek densitas. Densitas lebih rendah cenderung lebih tahan retak, tetapi produk jadi kurang kaku.
- Pilih kode aditif sesuai pemakaian: UV untuk outdoor, BN atau AS untuk botol yang dipajang, nucleating untuk tutup.
- Uji produk jadi sebelum order besar: isi, simpan, dan beri beban tumpukan pada suhu hangat, karena uji beban konstan lebih mendekati kondisi pakai.
Kesimpulan
ESCR menentukan apakah jerigen, botol, tutup, krat, atau pipa HDPE tetap utuh selama masa pakainya. Mulailah dari MFI yang sesuai metode produksi, lalu cek ESCR dan kondisi ujinya di TDS, dan terakhir pilih kode aditif sesuai tempat produk dipakai.
Cari biji plastik HDPE yang sesuai kebutuhan produksimu? Temukan di Tokoplas.com, e-commerce B2B untuk kebutuhan industri plastik!